
深圳SMT贴片厂质量记录怎么抽查:从料盘切换追到AOI和返修板
深圳SMT贴片厂质量记录怎么抽查:从料盘切换追到AOI和返修板:核查深圳SMT贴片厂质量记录,可以从一次料盘切换开始:新盘何时上机,哪块板是切换起点,SPI或AOI在前后是否出现趋势变化,报警与返修影响哪些板。若料站、机台、检测和返修各自。
核查深圳SMT贴片厂质量记录,可以从一次料盘切换开始:新盘何时上机,哪块板是切换起点,SPI或AOI在前后是否出现趋势变化,报警与返修影响哪些板。若料站、机台、检测和返修各自有记录却不能按时间或板号连接,异常范围仍只能靠猜测。
SMT追溯主键至少包含工单和时间
工单关联产品版本、钢网、程序和料站;时间关联换料、报警、停机与检测。单板序列号可进一步精确,但是否需要取决于项目。关键是记录粒度足以支持约定的批次隔离。
钢网和程序也属于质量记录
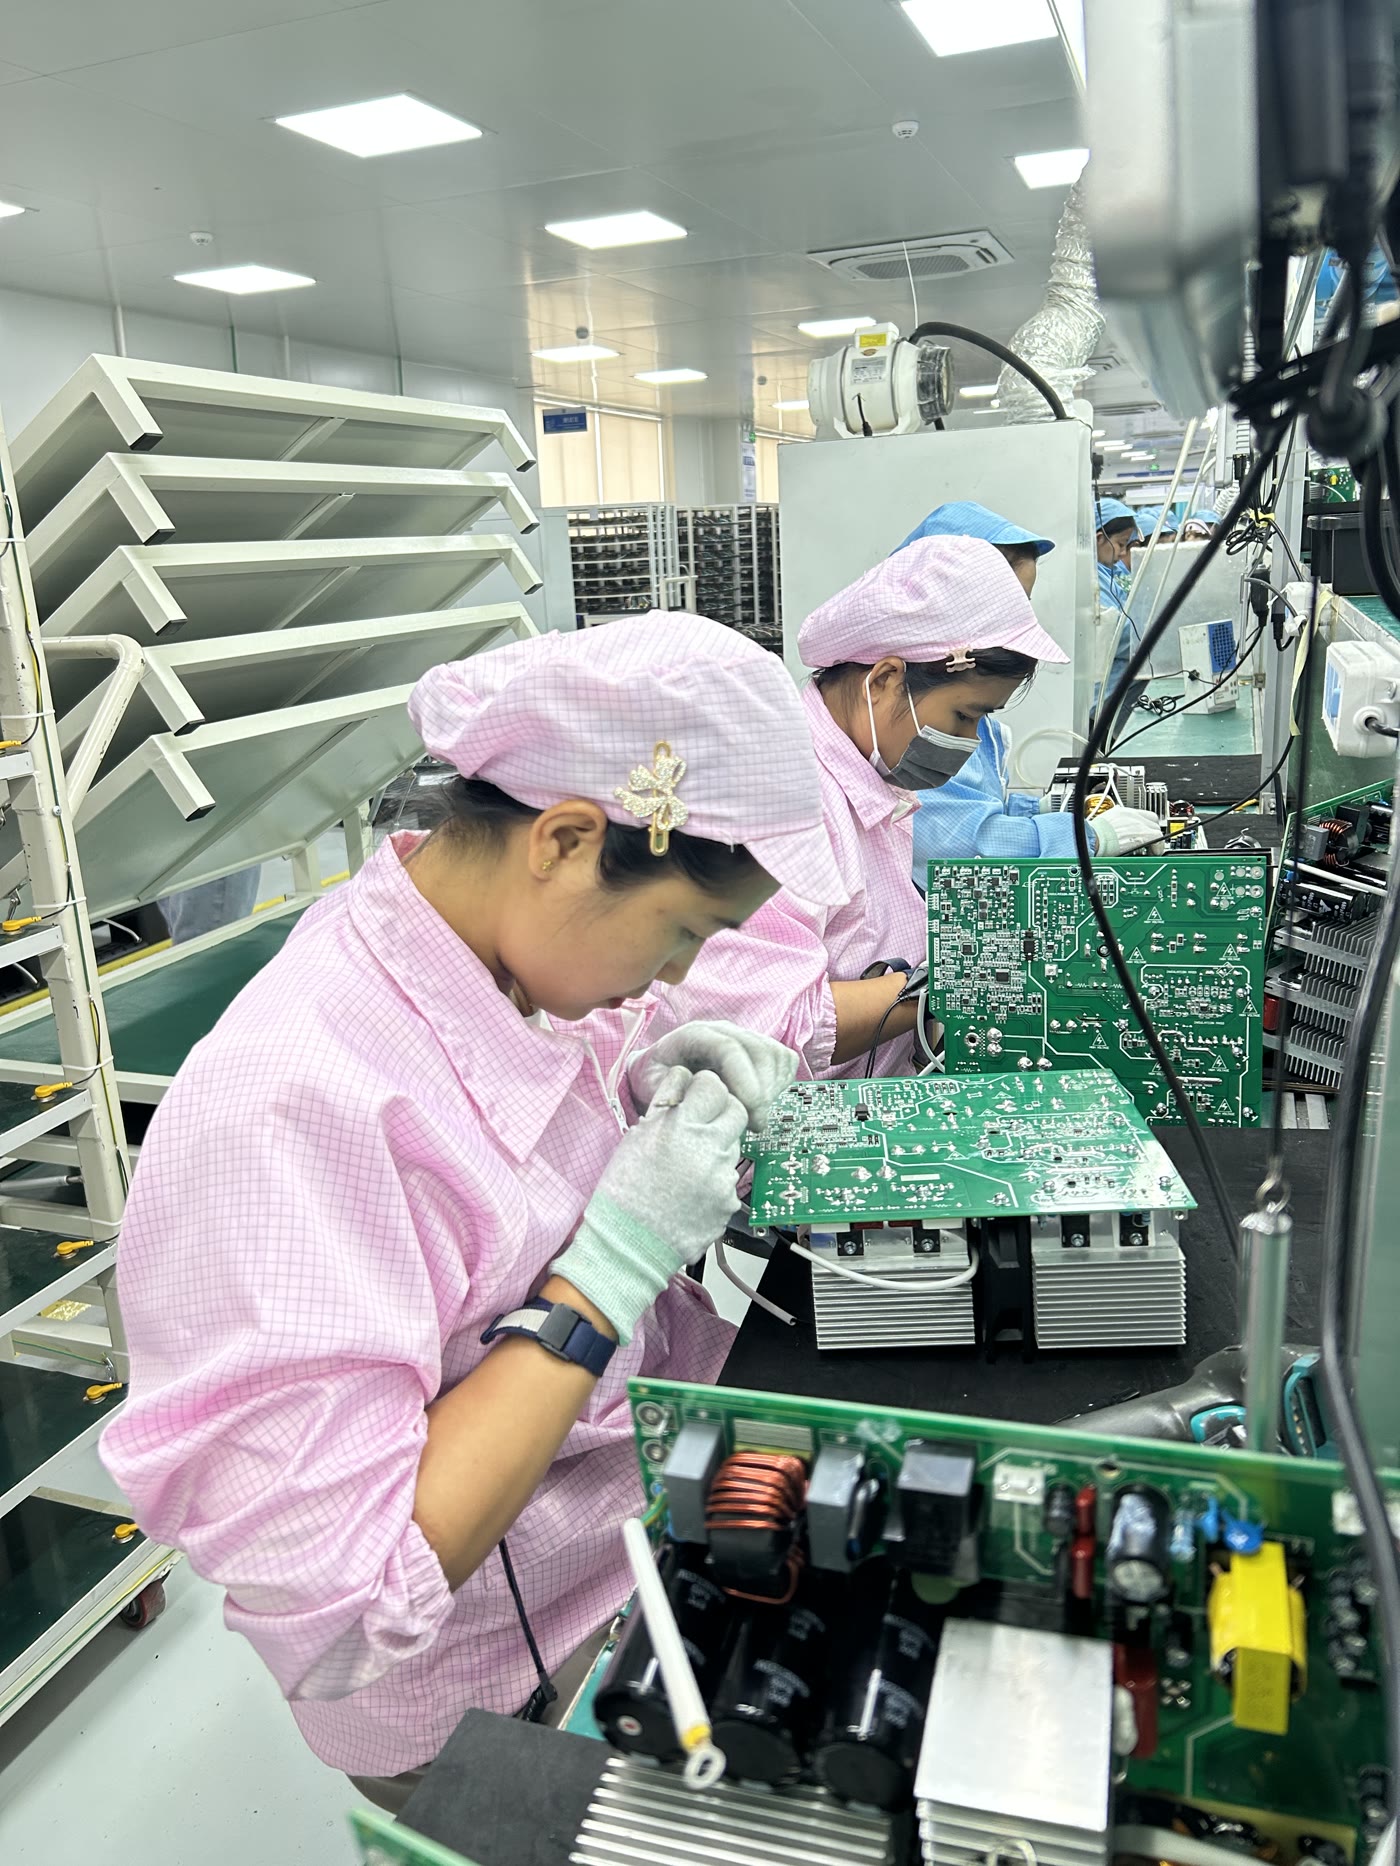
记录钢网编号、清洁维护、贴片与SPI/AOI程序版本、生效和修改。常优电子PPT列有3D SPI、3D AOI和X-Ray能力,核验时应查看实际检查范围及人工复判,而不是只看设备运行日志。
质量追溯核验表
| 记录层 | 关键字段 | 关联对象 | 抽查动作 |
|---|---|---|---|
| 资料程序 | 产品、版本、钢网、程序 | 工单与首件 | 查旧版隔离 |
| 物料料站 | 料号、批号、站位、切换时间 | 备料、机台、板区间 | 反查一盘关键料 |
| 印刷贴装 | SPI趋势、报警、维护 | 时间与板号 | 定位一次漂移 |
| 焊后检测 | AOI/X-Ray图像、复判 | 位号和程序 | 查误报修改 |
| 返修放行 | 缺陷、动作、次数、复检 | 板号与交付状态 | 抽一块返修板 |
工程检查示例:AOI报警集中在换料后
报警位号与新盘器件相关,可能来自包装方向、器件外观、贴装参数或真实偏位。追溯先界定切换板,再结合料盘、机台和复判验证,不应直接把全部报警归为来料。该示例用于说明记录价值。
异常区间从最后合格点开始
利用最后一次合格巡检、换料、报警和程序调整确定可疑板范围,隔离后再抽检或全检。记录不足时应扩大范围并说明不确定性,不能用一个返修板通过缩小批次。
数据可信度看修改和权限
人工复判、误报删除、板号补录和返修结果都可能更正。系统应保留修改人、时间、原因和前后状态;纸质记录也应有受控更改。越是“全PASS无异常”的记录,越需要抽查原始数据。
统计口径必须在趋势比较前固定
明确报警数、确认缺陷数、返修数、报废数和板数之间的关系,同一板多处缺陷如何计数也要一致。若程序优化后误报下降,不应被误解为制造质量突然改善;报告同时保留自动报警和人工确认,趋势才有解释基础。版本切换前后的数据分开标识,不直接拼接,并注明统计截止时间。
没有单板码能追换料区间吗?
可通过工单、时间、板序或包装分段,但精度较低;需评估是否满足项目风险。
AOI图片需要全部长期保存吗?
按质量协议、系统容量和风险约定,至少保证异常与关键记录可查询。
返修记录为何要关联原缺陷?
才能判断方法是否针对原因、复检是否充分,以及重复缺陷是否系统性。
审核深圳SMT贴片厂追溯时,可指定一次换料和一块返修板,按核验表反查程序、检测、时间与放行,验证记录链是否可用。抽查结果还要标明查询耗时与缺口,判断记录是在系统中可调用,还是仅在审核当天临时拼接。