
深圳SMT贴片加工首件巡检怎么设:盯住换料、印刷和设备漂移
深圳SMT贴片加工首件巡检怎么设:盯住换料、印刷和设备漂移:深圳SMT贴片加工的首件证明当前钢网、焊膏、料站、程序和回流组合可以开线;巡检则要捕捉生产中不断变化的焊膏状态、钢网堵塞、供料器、吸嘴、换料和设备漂移。控制计划应围绕这些变量设置。
深圳SMT贴片加工的首件证明当前钢网、焊膏、料站、程序和回流组合可以开线;巡检则要捕捉生产中不断变化的焊膏状态、钢网堵塞、供料器、吸嘴、换料和设备漂移。控制计划应围绕这些变量设置触发,而不是只规定“开工看一次、结束看一次”。
开线首件先确认身份,再确认焊接
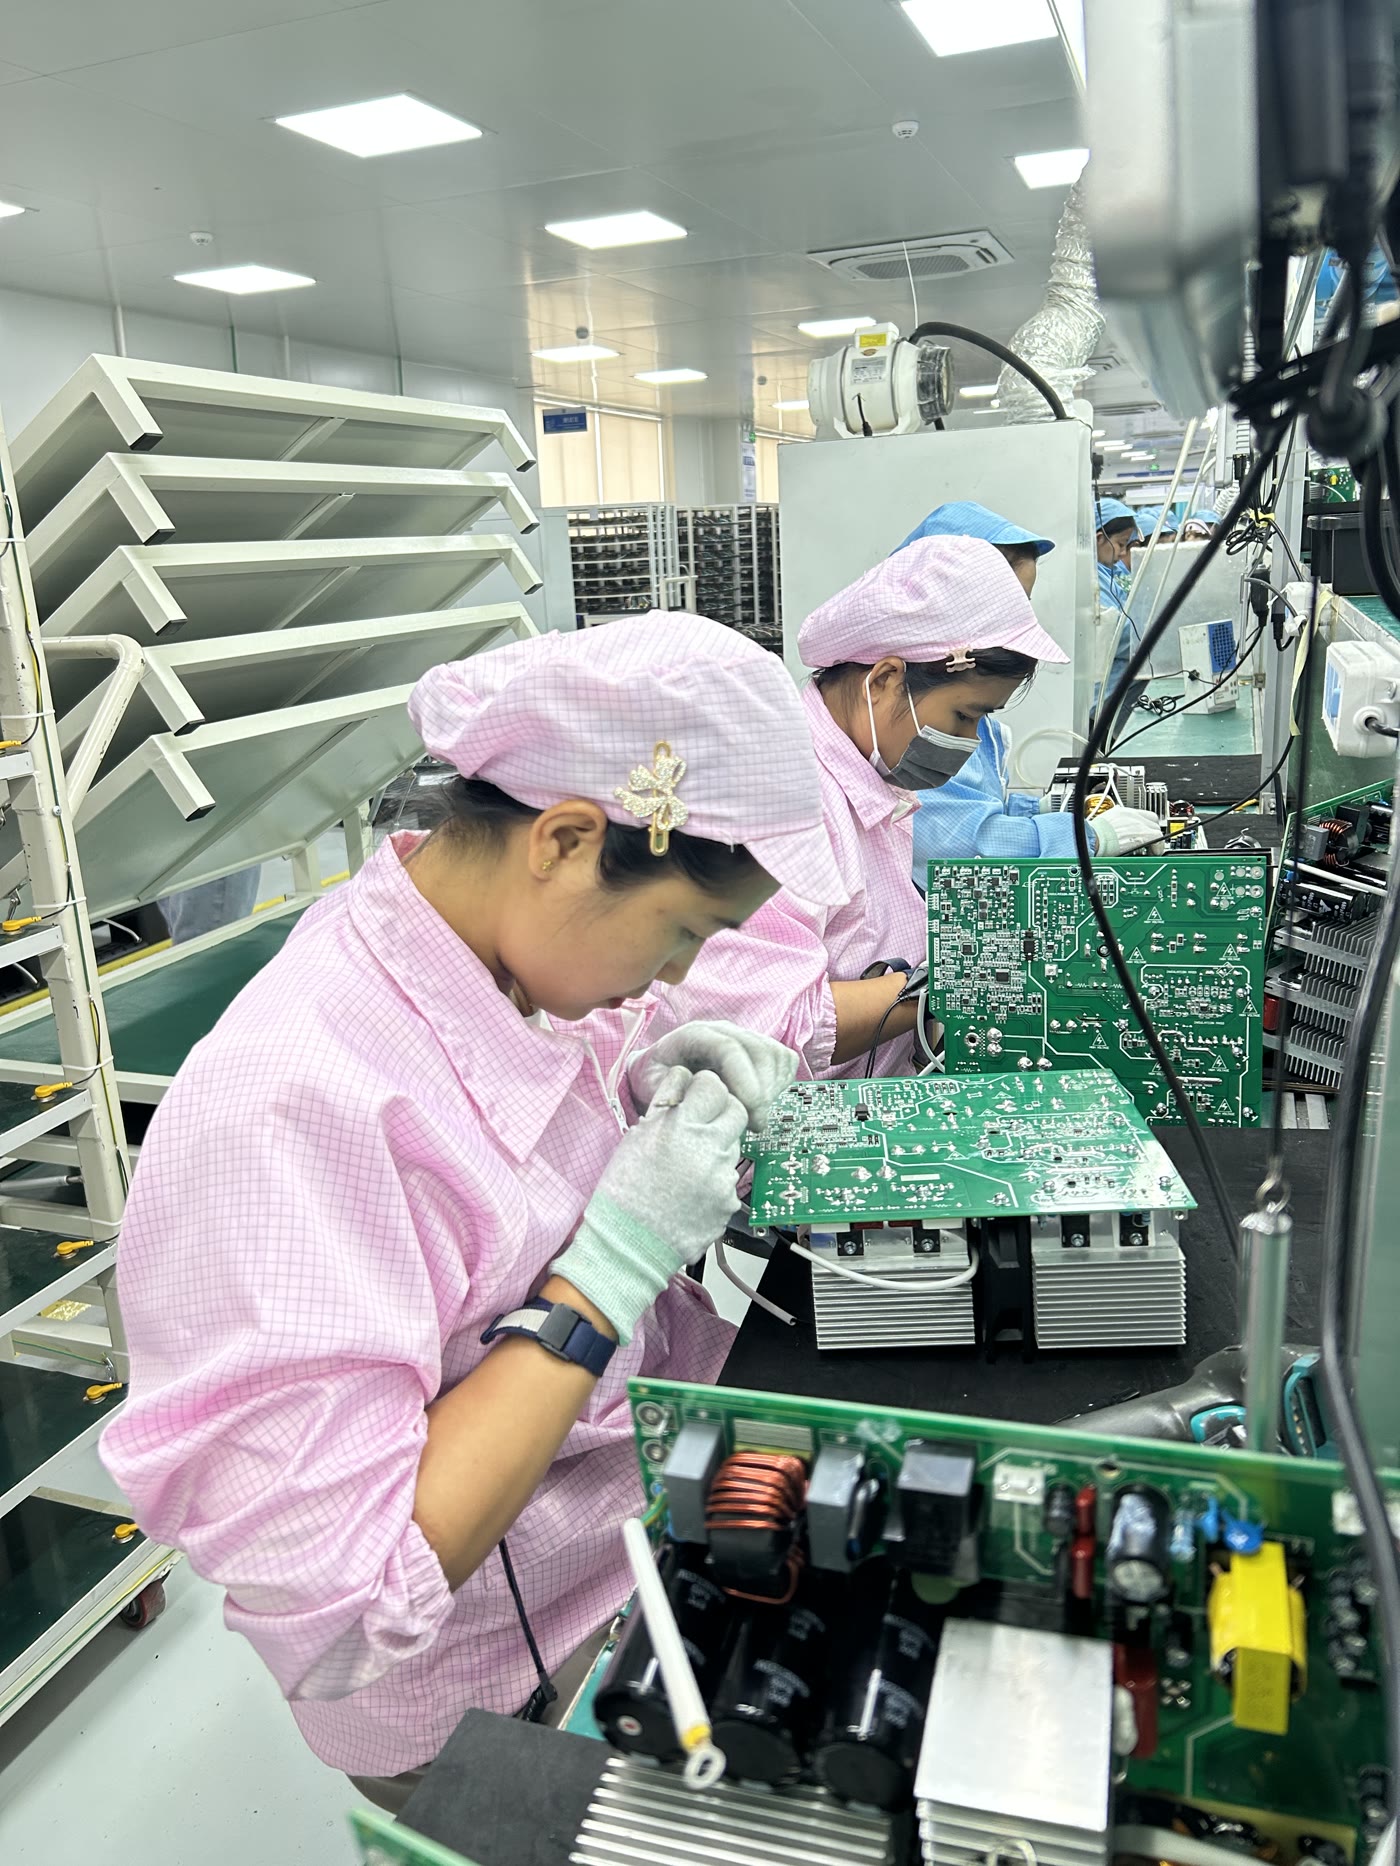
核对工单、PCB、钢网、BOM、料站和程序版本,确认面别、极性、禁贴与替代批准;然后检查印刷、贴装与焊后状态。常优电子PPT列有3D SPI、3D AOI和X-Ray能力,它们分别观察印刷、可见装配和隐藏连接,首件项目按封装风险选择。
印刷巡检关注趋势而非单个数值
观察焊膏体积、偏移、连续少膏、钢网底部污染和支撑变化。若同一位号数据逐渐偏移,即使尚未超限也值得维护;停机、换焊膏或清网后需要确认受影响首板。检查频率依据板型、封装和稳定性设置。
过程控制计划
| 触发 | 需要确认 | 记录 | 异常隔离 |
|---|---|---|---|
| 开线/换线 | 版本、钢网、料站、程序、首板 | 首件签核 | 未放行不得批量 |
| 换料接料 | 料号、批次、方向、包装 | 换料时间与起始板 | 隔离切换区间 |
| 清网/补膏 | 印刷体积、偏移与污染 | SPI趋势和操作 | 复核前后板 |
| 设备报警 | 抛料、吸取、视觉与坐标 | 报警和处置 | 回溯最后合格点 |
| 停机再启 | 焊膏、温度、程序和首板 | 再启动检查 | 待确认品分区 |
典型风险情景:同料号换新盘后极性标识位置变化
新盘器件型号一致,但包装方向或标签习惯变化,若只扫描料号就继续生产,可能造成批量反向。换料时应核对实物方向、包装和视觉首件,并标记切换板。该情景说明换料风险,不是实际客户事件。
焊后异常要追到前端变量
AOI发现连锡或偏位,应查看对应印刷、贴装报警、换料和回流时段,而不是只返修当前板。确定可疑时间区间,隔离相关产品并验证原因。X-Ray用于隐藏焊点检查,不能替代所有前端趋势数据。
再启动要确认修复没有引入新问题
更换吸嘴、调整补偿或清洁钢网后,除了原位号,还需检查相邻和同类高风险位号。用首板证明过程恢复,再更新控制记录。原因未关闭时可临时加严,但加严范围与结束条件要明确。
小批贴片还需要巡检吗?
需要按风险设置;小批过程短,但一次程序或料站错误可能覆盖整批。
换同型号同品牌是否要首件?
至少核对批次、包装、方向和状态,关键料或包装变化时做针对性再确认。
巡检数据需要交给客户吗?
按质量协议约定随货或留存范围,关键是异常时可查询并与工单关联。
过程审核可随机选一段生产时间,核对SPI趋势、换料记录、AOI报警和返修板号是否能互相对应。只有时间轴连得起来,巡检数据才足以帮助界定异常范围,而不是孤立的检查表;发现断点后还要指定补录规则,防止依靠操作员回忆还原。
安排深圳SMT贴片加工时,可提供高风险位号和换料规则,让工艺团队基于实际封装与批量设计首件、巡检、停线和再启动条件。