
深圳SMT贴片加工缺陷怎样预防:从焊膏印刷到回流逐段设防
深圳SMT贴片加工缺陷怎样预防:从焊膏印刷到回流逐段设防:深圳SMT贴片加工中的少锡、连锡、偏位、立碑或BGA异常,通常不是某一个参数单独造成,而是焊盘设计、钢网、焊膏、支撑、贴装、器件状态和回流共同作用。预防应沿工序建立证据:印刷前确认。
深圳SMT贴片加工中的少锡、连锡、偏位、立碑或BGA异常,通常不是某一个参数单独造成,而是焊盘设计、钢网、焊膏、支撑、贴装、器件状态和回流共同作用。预防应沿工序建立证据:印刷前确认输入,SPI观察焊膏,贴装监控供料与偏移,焊后用AOI或X-Ray验证,并把异常反查到具体时段和位号。
少锡先从转移效率和共面性排查
钢网开口、堵孔、支撑不足、焊膏状态和焊盘污染都可能让焊料不足;器件引脚共面性或焊盘设计也会产生相似外观。应比较SPI、钢网清洁、同区域焊盘和器件实物,不要看到少锡就统一加大开口。
连锡与偏位要区分印刷和贴装来源
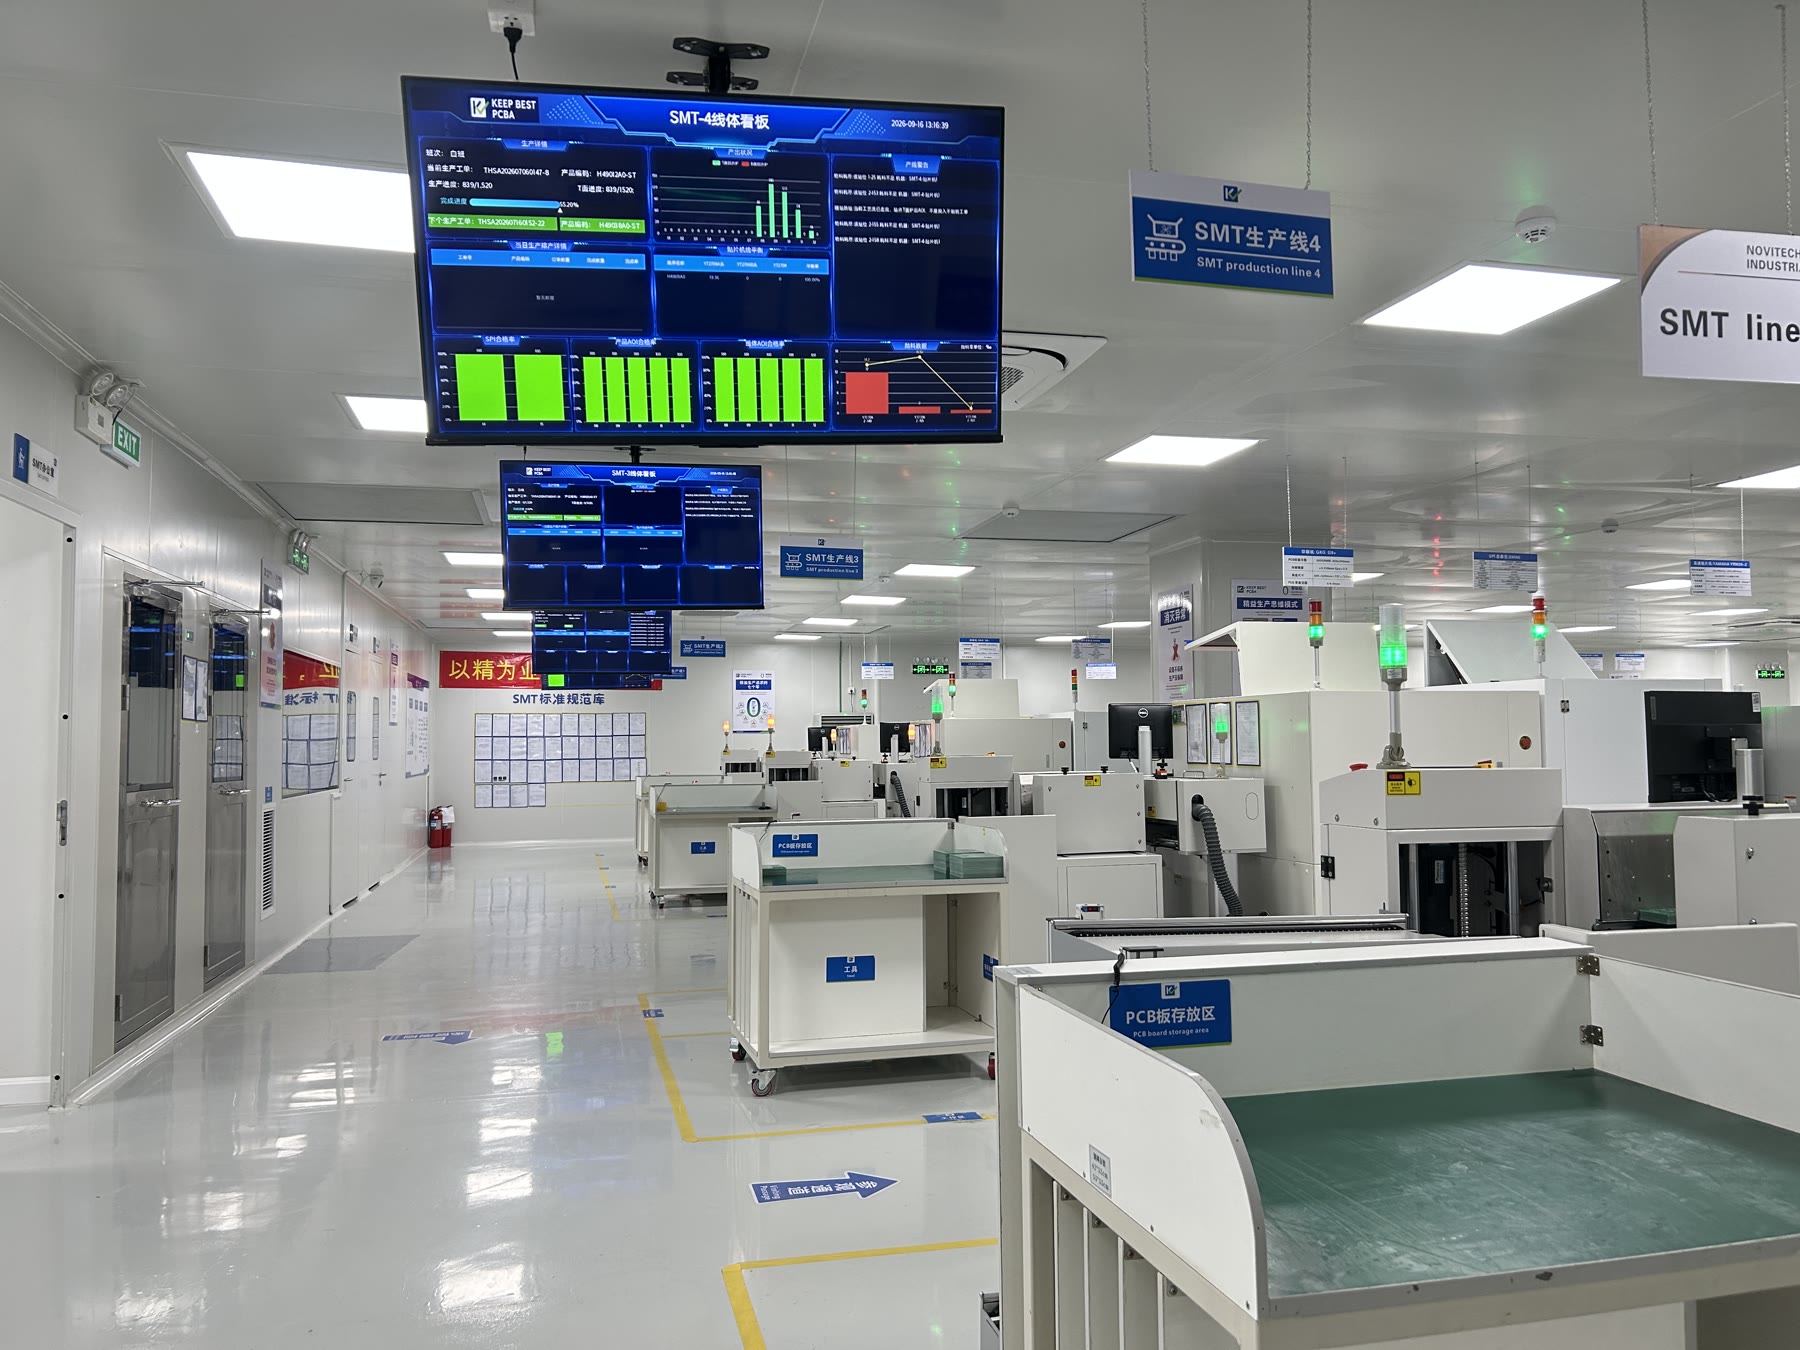
印刷偏移、锡量过多、间距不足、贴装坐标、器件吸取和回流润湿都可能导致。若缺陷在焊前SPI已经出现,优先处理印刷;若印刷正常,继续查看贴装图像、报警和回流。常优电子PPT列有3D SPI、3D AOI和X-Ray,可为不同阶段提供证据。
缺陷原因对照表
| 缺陷现象 | 可能来源 | 优先证据 | 预防控制 |
|---|---|---|---|
| 少锡/开路 | 开口、堵孔、支撑、共面性 | SPI、钢网与显微检查 | 开口评审和清网规则 |
| 连锡 | 锡量、偏移、间距、贴装 | SPI与AOI时间对照 | 印刷补偿和程序确认 |
| 立碑 | 焊盘热平衡、锡量与润湿 | 设计、印刷和焊后样本 | DFM与首件重点检查 |
| 偏位 | 坐标、吸嘴、视觉、焊盘牵引 | 贴装报警与焊前位置 | 程序、供料和设备维护 |
| 隐藏焊点异常 | 焊膏、器件状态、回流 | X-Ray、功能与过程数据 | 湿敏、钢网和检查计划 |
典型风险情景:立碑集中在连接大铜面的同一端
若小阻容一端连接大面积铺铜,回流时两端受热可能不同。分析应核对焊盘热连接、钢网锡量和炉内表现,再决定修改焊盘或工艺。只提高贴装压力可能短期改变位置,却不能解决热平衡。该情景是DFM风险示例。
验证动作一次改变一个关键条件
调整钢网、坐标、回流或材料时,用对照板和明确判定验证,并保留调整前后数据。多项同时改变即使缺陷消失,也无法确定哪项有效,下一批难以复用。原因未确认时可临时加严检查,但要设置结束条件。
把预防措施写入下一工单
确认有效的焊盘修改进入新版Gerber,钢网变化进入版本,程序补偿和关键位号进入首件表,换料与巡检触发进入控制计划。预防措施只有被生产文件接住,才不会随人员变化丢失。
建立缺陷地图比只看总不良数更有用
按位号、缺陷类型、板面、生产时间和物料切换汇总,观察问题是否集中在某封装、钢网区域或设备时段。总数相同,随机分散与固定位置重复代表的风险不同。缺陷地图还应区分自动设备报警、人工确认缺陷和返修结果,避免误报抬高数据。
返修通过能证明缺陷已关闭吗?
只能证明当前板恢复,仍要验证根因、影响范围和预防措施。
AOI没有报警是否可排除焊接问题?
不能。可见性、程序和隐藏连接有限,需结合其他证据与功能表现。
缺陷率数据怎样才可比较?
统一板型、批次、检查范围、缺陷分类和分母,避免把误报、返修与真实缺陷混在一起。
深圳SMT贴片加工出现重复缺陷时,可提交未返修样板、SPI/AOI或X-Ray记录、钢网与工单版本,由工程团队按对照表建立验证和预防路径。