
佛山SMT贴片加工过程控制怎么避免反复返工?先统一输入与验收口径
佛山SMT贴片加工过程控制如何评估?从工程资料、制造证据、报价边界到验收记录逐项说明,并提供过程控制计划。项目咨询:18925219610。
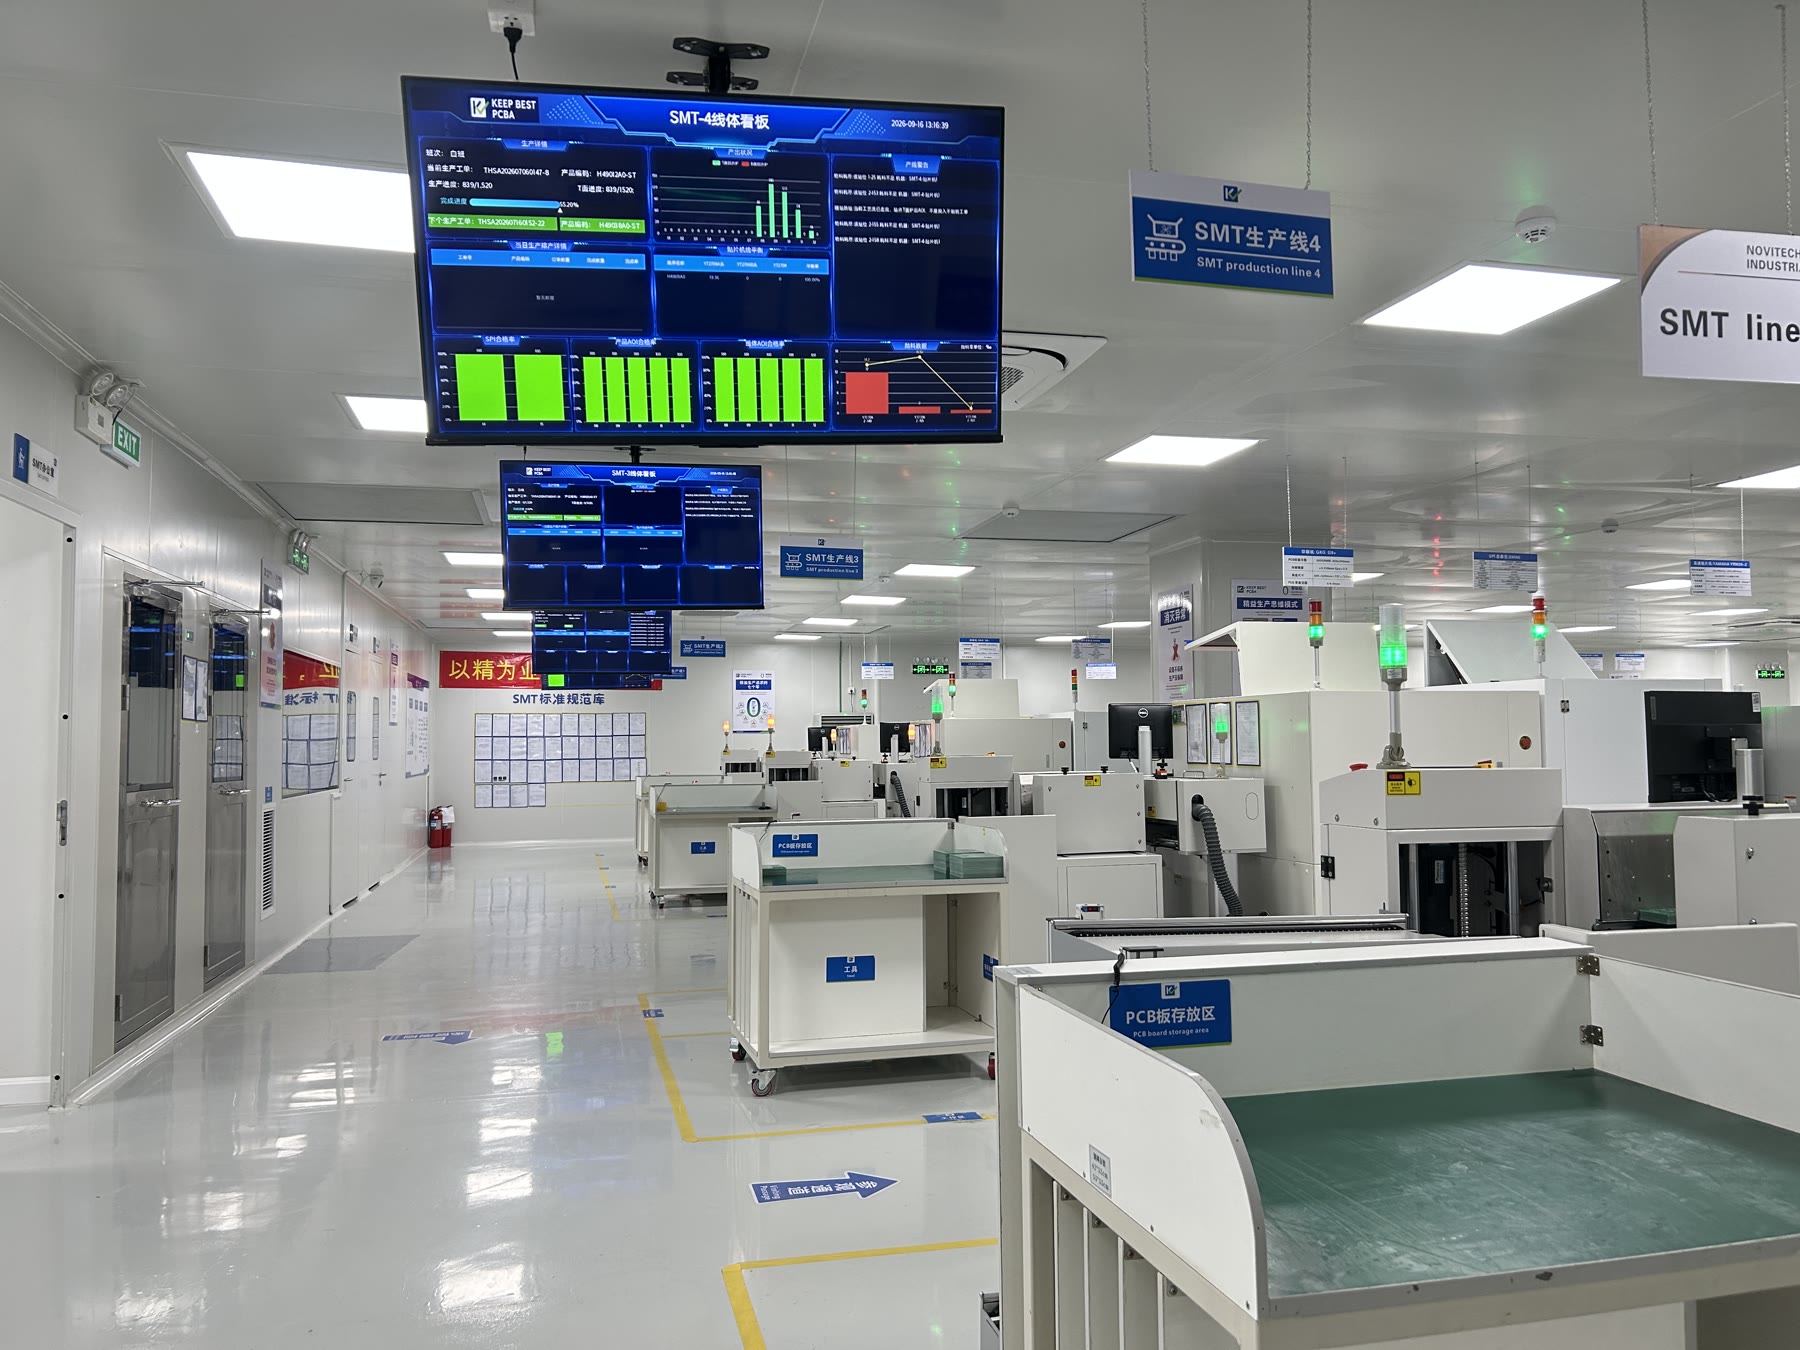
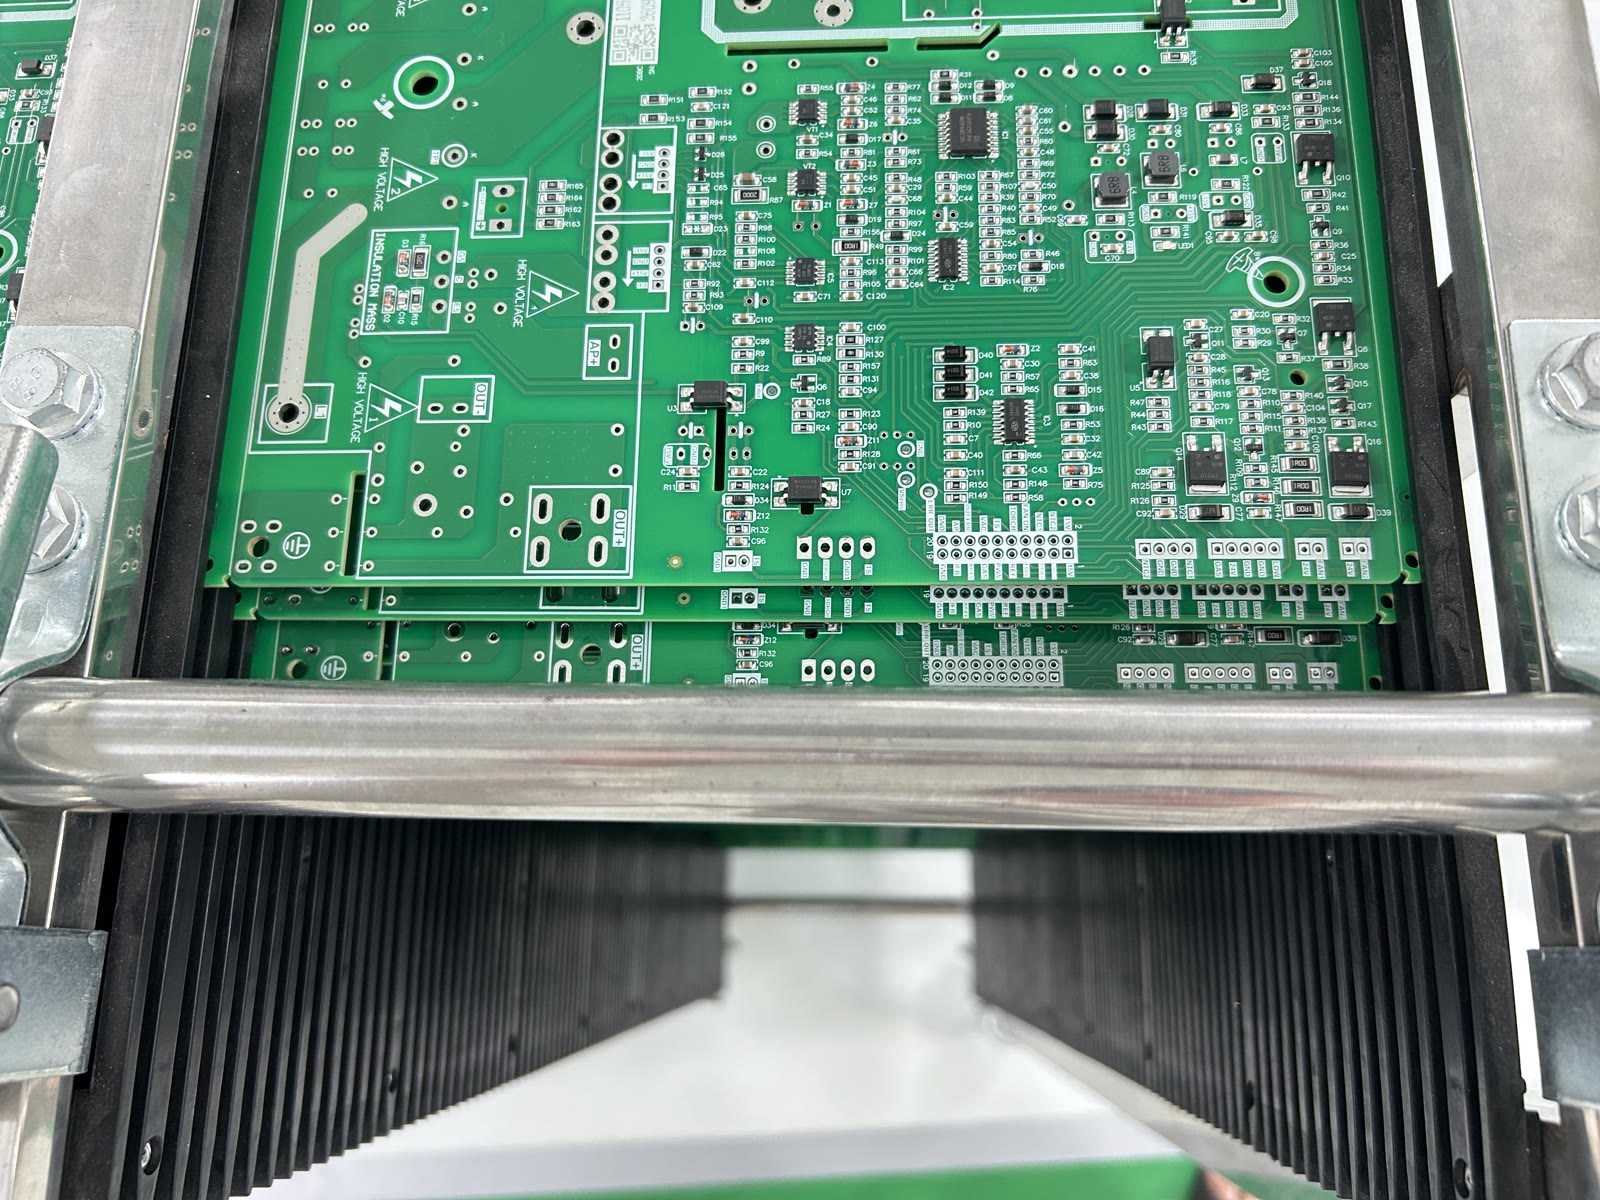
做好佛山SMT贴片加工的过程控制,应先确定适用条件,再比较制造方案。针对电机驱动与家电功率板,板卡含有连接器和异形结构件时不能套用通用承诺,应联合核对PCB、装配图、线束和机壳接口,同时让BOM、坐标和装配图、封装、极性和特殊器件说明、钢网、回流与首件要求和SPI、AOI、X-Ray或功能检查边界相互一致。
一、判断过程控制是否具备条件
先把佛山客户若需要跨团队推进电机驱动与家电功率板,应先让采购、研发和质量共享同一份过程控制计划,再讨论报价和排期写清,再用电机驱动与家电功率板需要处理大电流焊点、散热和结构高度同时受限消除分歧,直至板卡含有连接器和异形结构件时应联合核对PCB、装配图、线束和机壳接口闭环。
二、采购与工程分别准备什么
BOM、坐标和装配图用于确定制造对象。封装、极性和特殊器件说明用于界定物料或结构;钢网、回流与首件要求决定现场执行方法。
第一步:可执行的顺序是:联合核对PCB、装配图、线束和机壳接口;功率端子与大体积器件的插件顺序会影响焊接稳定性;核对BOM、坐标和装配图。
第二步:设置首件、巡检与停线阈值是起点;随后散热片、绝缘片和锁附扭矩需在装配资料中明确,并以核对封装、极性和特殊器件说明收口。
第三步:按批次记录参数和检查结果与样板可以人工调整的动作,批量前必须转成标准工序需要同步推进;在此基础上核对钢网、回流与首件要求。
第四步:先把异常处理后重新验证再启动写清,再用高温工作条件下的验收方式应由项目资料给出,不能由工厂猜测消除分歧,直至核对SPI、AOI、X-Ray或功能检查边界闭环。
三、用过程控制计划推动协同
| 核对阶段 | 应确认的内容 | 需要留下的结果 |
|---|---|---|
| 开始条件 | 先标出不可逆和容易漂移的工序,再功率端子与大体积器件的插件顺序会影响焊接稳定性,最后明确过程控制责任人。 | 写明输入版本及过程控制计划负责人与允许反向查询对应板号或批次需要同步推进;在此基础上由采购和工程共同复核。 |
| 执行动作 | 先设置首件、巡检与停线阈值,再散热片、绝缘片和锁附扭矩需在装配资料中明确,最后明确过程控制责任人。 | 记录过程控制结果与未关闭事项是起点;随后允许反向查询对应板号或批次,并以由采购和工程共同复核收口。 |
| 验证对象 | 按批次记录参数和检查结果。样板可以人工调整的动作,批量前必须转成标准工序;在过程控制计划中登记状态。 | 可执行的顺序是:高温工作条件下的验收方式应由项目资料给出,不能由工厂猜测;允许反向查询对应板号或批次;由采购和工程共同复核。 |
同一项目若存在多个板号、固件版本或数量阶梯,过程控制计划应分别维护,不用一张通用表覆盖全部组合。状态改变时同步注明生效批次,旧版保留归档但退出现场有效目录。
四、从记录验证执行能力
核验过程控制时,先从过程控制计划随机选择一项已关闭记录,再反查文件、样品或测试原始值。过程偏差应在后续加工掩盖之前被发现。检查对象应围绕功率端子与大体积器件的插件顺序会影响焊接稳定性。设置;抽样范围、程序版本与判定标准需要同步保存。
五、提前处理三类项目风险
标出不可逆和容易漂移的工序没有责任人:先问题会停留在沟通层面,再为“标出不可逆和容易漂移的工序”指定完成人与截止时间,最后在过程控制计划中记录关闭结果。
设置首件、巡检与停线阈值缺少版本:不同岗位可能使用不同输入。完成“设置首件、巡检与停线阈值”后冻结受控记录;散热片、绝缘片和锁附扭矩需在装配资料中明确。
六、把评审结论用于下一阶段
样板、小批量和批量的目标不同:样板用于验证未知项,小批量用于确认执行稳定性,批量则要求版本和过程可持续。过程控制在每个阶段都应更新判定条件,而不是沿用第一次报价时的假设。
先把大电流焊点、散热和结构高度同时受限转成电机驱动与家电功率板的验收项目,再样板可以人工调整的动作,批量前必须转成标准工序,最后无法固化的事项作为残余风险单独批准。
七、常见问题
佛山SMT贴片加工在什么资料不完整时只能做条件性评估?
核对BOM、坐标和装配图与投料前关闭关键缺项需要同步推进;在此基础上投料前关闭关键缺项。
过程控制需要保留哪些书面记录?
保留受控文件与问题回复是起点;随后按批次查询放行信息,并以按批次查询放行信息收口。
从样品或报价怎样判断方案能否用于真实项目?
可执行的顺序是:复核SPI、AOI、X-Ray或功能检查边界;统一口径后再比总价;统一口径后再比总价。
项目评估与联系方式
评估佛山SMT贴片加工前准备Gerber、BOM和坐标是起点;随后标出需要重点确认的过程控制,并以常优电子依据实际资料评估制造范围、风险、报价和交付方案收口。中国区咨询电话:18925219610。