深圳PCBA加工哪些节点要做首件和巡检:一张过程控制计划讲清楚
深圳PCBA加工哪些节点要做首件和巡检:一张过程控制计划讲清楚:深圳PCBA加工并不是“首件合格后一直做到结束”。首件负责证明当前资料、物料、程序、设备和工艺组合能够正确启动;巡检负责发现生产过程中焊膏状态、供料、设备、温度和人员操作的漂。
深圳PCBA加工并不是“首件合格后一直做到结束”。首件负责证明当前资料、物料、程序、设备和工艺组合能够正确启动;巡检负责发现生产过程中焊膏状态、供料、设备、温度和人员操作的漂移。换线、换料、换程序、长时间停机或异常返修后,还要重新确认受影响项目。把这些触发条件写进过程控制计划,才能避免只靠师傅经验决定是否继续生产。
首件要验证的是整个生产组合
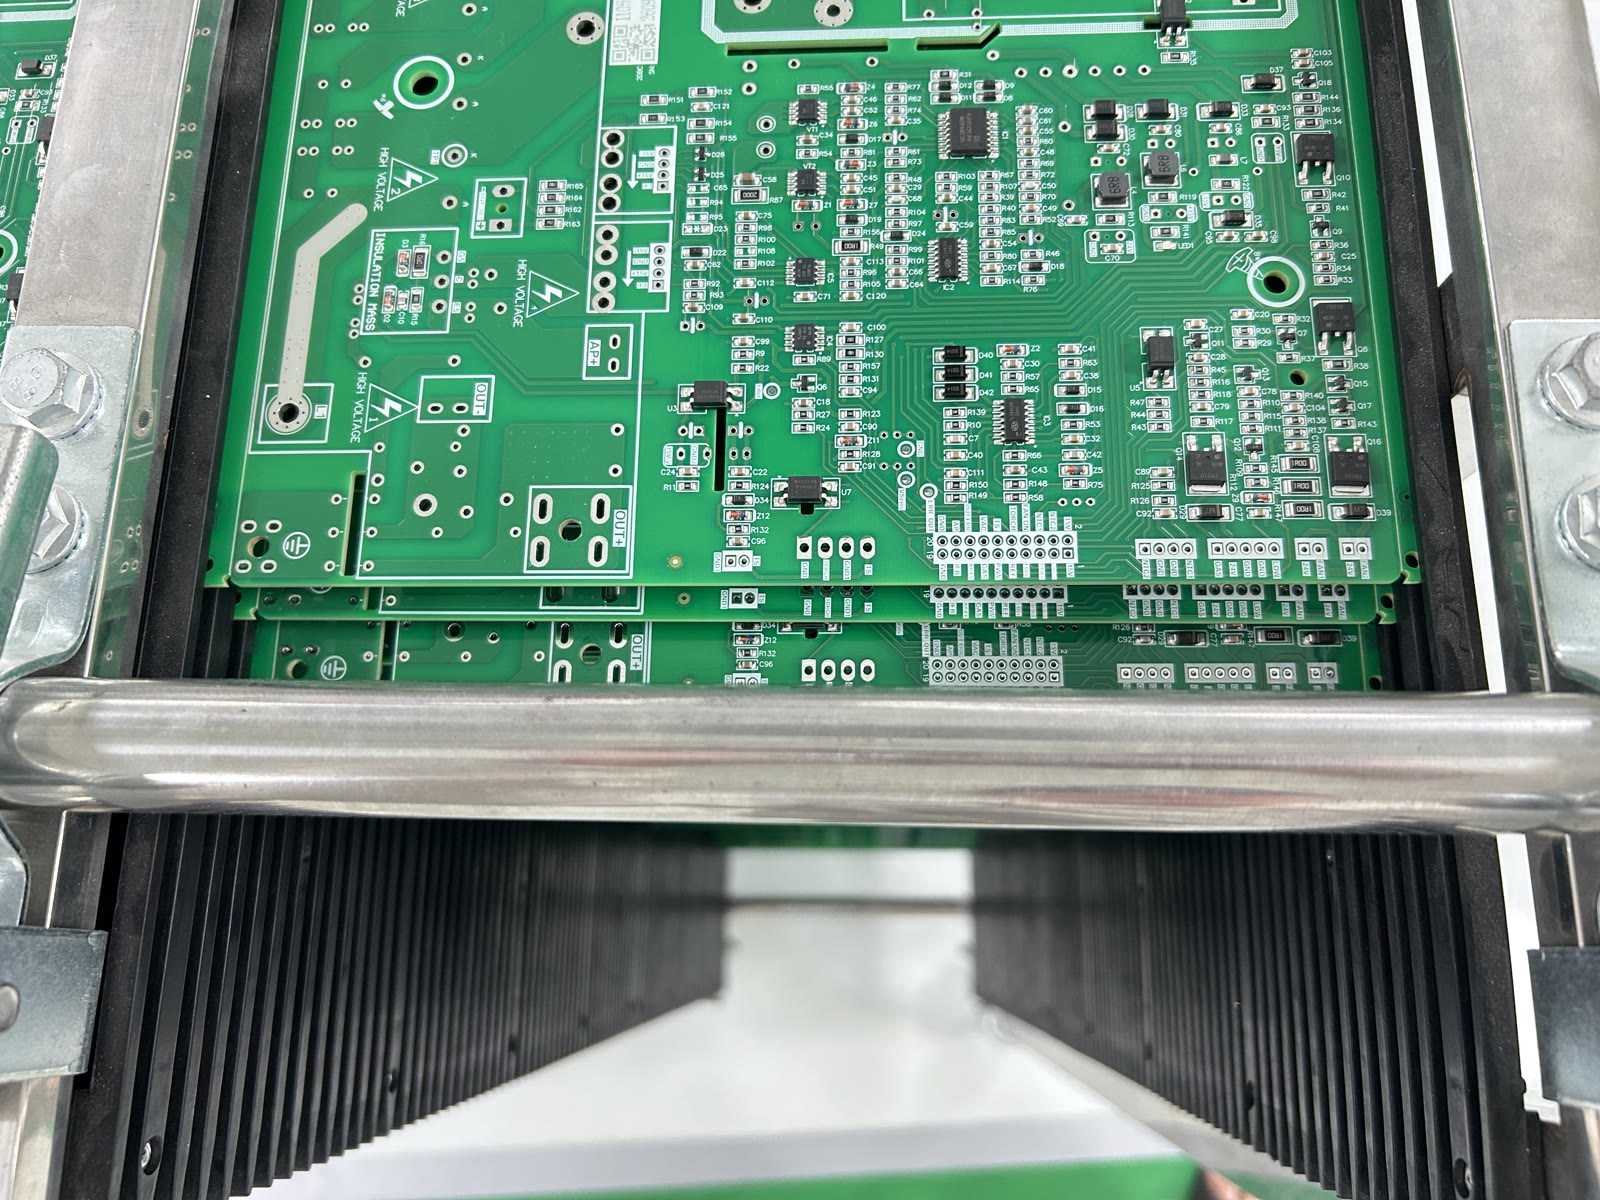
首件检查不应只看元件是否“都贴上了”。工程资料版本、BOM与料盘标签、程序坐标、极性方向、钢网、回流条件、插件方向、烧录文件和测试判定都属于首件范围。细间距或隐藏焊点器件还要按风险选择3D SPI、AOI、X-Ray等证据,三类设备分别观察印刷、可见焊接和不可见连接,不能混为一项。
巡检应围绕会漂移的变量
焊膏使用时间、钢网清洁、支撑状态、吸嘴与供料器、炉温、波峰状态、选择焊喷嘴和人工焊接方法都会随生产发生变化。巡检频率不宜写成脱离项目的固定数字,而应根据板型、器件风险、批量、历史异常和工序稳定性确定。关键是明确谁检查、检查什么、何时停止以及记录保存到哪里。
过程控制计划
| 节点 | 首件确认 | 巡检关注 | 异常动作 |
|---|---|---|---|
| 焊膏印刷 | 钢网版本、开口与首板SPI | 体积偏移、堵孔、支撑 | 停印、清网、追溯已印板 |
| 贴装 | 程序、料站、极性、偏移 | 抛料、吸取、料盘更换 | 隔离换料前后产品 |
| 回流焊 | 条件确认与焊后首板 | 可见缺陷、炉温状态 | 锁定时间段并复核 |
| DIP/焊接 | 方向、脚长、治具与温度 | 连锡、少锡、热损伤 | 停止流转,确认返修方法 |
| 烧录/FCT | 固件校验值、治具、限值 | 失败分布与重复性 | 保留失败样本和原始数据 |
典型风险情景:中途补料后沿用原首件结论
同一料号中途换成新到货批次,包装标签与实物封装看似一致,操作员便继续生产。若日期码、湿敏状态、引脚或供应渠道存在变化,原首件并不能覆盖新批次。更稳妥的做法是核对批准来源和来料记录,检查烘烤或存储要求,针对受影响位号做补充确认,并记录切换发生在哪块板之后。该情景为过程风险示例,不是客户业绩描述。
异常隔离要回答“从哪里到哪里”
发现偏位、连锡或功能失败后,仅把眼前不良板拿走是不够的。需要依据最后一次合格检查、设备报警、换料时间、工单序列和测试数据确定可疑区间。隔离品应有状态标识,返修方案与复检项目经批准后执行;原因未确认时不能把返修通过当作过程已经恢复。
恢复生产前的再启动检查
故障修复后应验证原异常已消除,同时检查调整是否带来副作用。例如改变钢网清洁或贴装补偿后,需要复核相邻细间距位号;修改测试治具后,要用已知良品和问题样本验证判定。再启动记录应关联工单、程序版本和批准人。
小批量是否可以省略巡检?
不能简单省略。小批量过程短,但首件错误可能覆盖整批;可按风险合并项目,仍需保留放行证据。
AOI通过能代替功能测试吗?
不能。AOI观察可见装配和焊接特征,功能测试判断电气或系统行为,覆盖对象不同。
客户需要拿到全部过程记录吗?
交付范围可按质量要求与合同约定,至少应事先明确哪些记录随货、哪些由制造方留存以及查询期限。
规划深圳PCBA加工时,可把高风险器件、换料规则、首件项目、巡检触发和停线条件随工程资料提交,由工艺团队形成与产品相匹配的过程控制计划。